配料机好不好用,先在换产和清洗上见分晓。按常驻料品种、日换产次数、单次批量三个数定料仓,讲清四种配置的适用边界、换产时间构成和分物料清洗方法,附卫生验收与下单清单。
配料机用起来顺不顺手,很多时候不取决于精度,而取决于换产和清洗:料仓少了,一天到晚在倒料;料仓多了,清洗量翻倍;出料嘴拆不下来,卫生检查就过不去。这篇按“一天换几次料”倒推料仓配置,再把换产时间和清洗方式拆开算,给采购和使用的人一套能对着现场填的判断方法。
一、先数三个数,再定料仓
选料仓数量之前,先把三个数写下来:常驻料几种、一天换产几次、单次批量多少公斤。
常驻料指每天都在用的料,长尾料指一周只用两三次的料。两者要分开算:料仓只需要覆盖常驻料,长尾料用可拆换料盒或移动料车就够了。
举个能算通的例子:一所学校食堂日供 3000 份,每份调味料按 60 克测算(不含主料),一天要配 180 公斤。常驻料 6 种,平均每种 30 公斤;配 20 公斤的料仓,一个班次补料 1 到 2 次。如果换成 10 公斤小仓,补料次数翻倍,工人一天要围着设备转十几趟,这种配置在报价单上省钱,在现场费人。
反过来说,把 30 种料全配成料仓,清洗面积和故障点一起增加,换产反而更慢。料仓数量要贴着常驻料走,不是贴着菜单走。
二、四种配置的适用边界
| 常驻料品种 | 日换产次数 | 建议料仓数 | 机型方向 | 配置说明 |
|---|---|---|---|---|
| 6 种以内 | 2 次以内 | 4–8 个 | 门店、小型团餐 | 一料一仓,换产只换料盒 |
| 7–12 种 | 3–5 次 | 8–12 个 | 门店、中型团餐 | 留 1–2 个换产位给长尾料 |
| 13–20 种 | 6 次以上 | 16–20 个 | 团餐、中央厨房 | 常用料常驻,长尾料共用仓位 |
| 20 种以上 | 多班次连续 | 24 个以上或双机 | 工业型 | 按产线分组,不追单机通吃 |
表里的“换产”指更换配方或更换物料,不含日常补料。落在两档之间的项目,按换产次数取高一档:补料可以加人顶过去,换产加人也没用,它占的是设备停机时间。
还要分清两件事:料仓数量由常驻料品种数决定,单仓容量由日配料量决定。3000 份的食堂即使只有 6 种常驻料,也要配 20 公斤级料仓,不能按门店小仓来选。

三、换产时间花在哪四段
一次完整换产分四段:拆料仓和出料嘴、按物料清洗、装新料并复位、首件称重核对。四段里只有清洗是变量,其余三段拼的是结构设计。
按单台 8 料仓的门店机型、两人操作测算:拆 3 到 5 分钟,清洗 10 到 25 分钟(看物料),装料 5 到 10 分钟,核对 3 到 5 分钟,合计 25 到 35 分钟。一天换 4 次,就是 2 小时上下。
这 2 小时值不值得省,算一笔账:快拆结构每次省 10 分钟,一天 4 次、一年按 300 个营业日算,约 200 小时。换产每周不到一次的门店,为快拆多付的预算很难收回来;一天换三次以上的门店和中央厨房,这笔钱花得值。
还有一个容易忽略的点:换产时间不只花在清洗上,也花在“找东西”上。料仓没有编号、配方和仓位的对应关系靠人记,装错一次要整锅重来。防错做得好的设备,料仓有编号或颜色,配方里直接绑定仓位,换完扫一眼就能确认。
四、清洗方式跟着物料走
清洗方式不是按机型定,是按物料定。同一台设备,粉料和酱料的清洗动作完全不同,用一套流程套所有物料,不是洗不干净,就是把清洗时间拉长。
| 物料类型 | 残留特点 | 清洗方式 | 单次耗时 | 频次 |
|---|---|---|---|---|
| 粉料(面粉、淀粉、调味粉) | 吸潮结块、扬尘 | 干清,刮刀加吸尘,避免大水冲 | 5–10 分钟 | 每班 |
| 酱料(豆瓣、蚝油、番茄酱) | 粘壁,干后结膜 | 40–50℃ 温水加食品级清洗剂,拆管刷洗 | 15–25 分钟 | 每次换产 |
| 油脂(红油、底油) | 冷凝堵管、表面滑腻 | 50–60℃ 热水加碱性清洗剂循环 | 20–30 分钟 | 每日收工 |
| 液体调味(酱油、醋、料酒) | 喷嘴结晶、管路挂味 | 清水循环冲洗,喷头用通针疏通 | 10–15 分钟 | 每班或每次换产 |
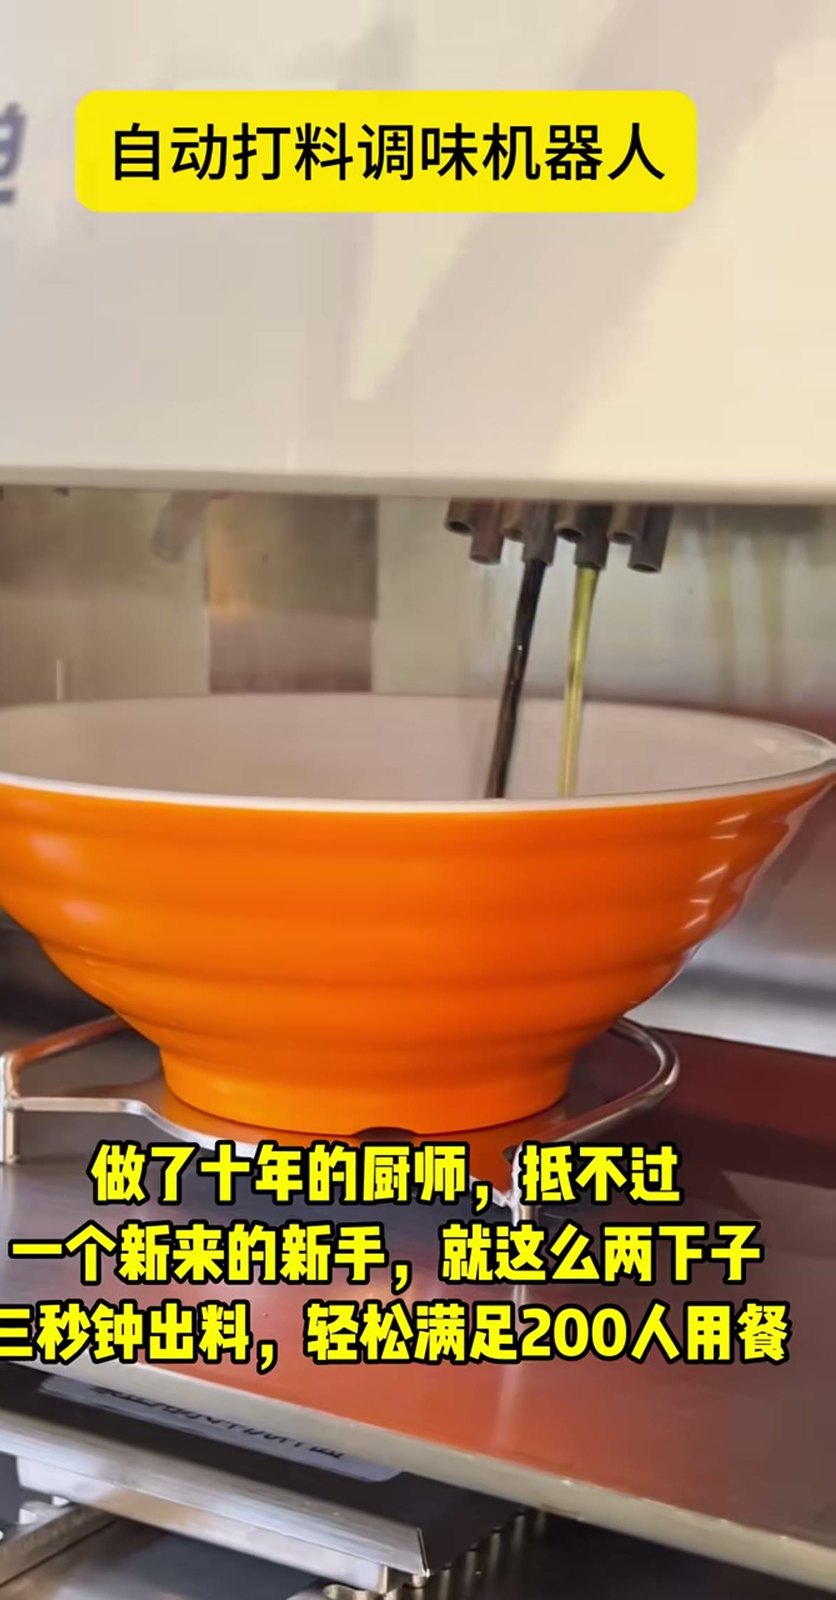
工厂型设备常配 CIP 循环清洗,管路长、批量大时省人;门店和中小团餐的管路短,拆下来刷洗更彻底,也更容易检查死角。是否上 CIP,看管路长度和每天的清洗次数,不看设备档次。
清洗剂残留要用清水再过一遍,酱料管路尤其要注意。洗完不等于洗完,能沥干、能吹干、接缝不积水,才算做完。
五、卫生验收就看三件事
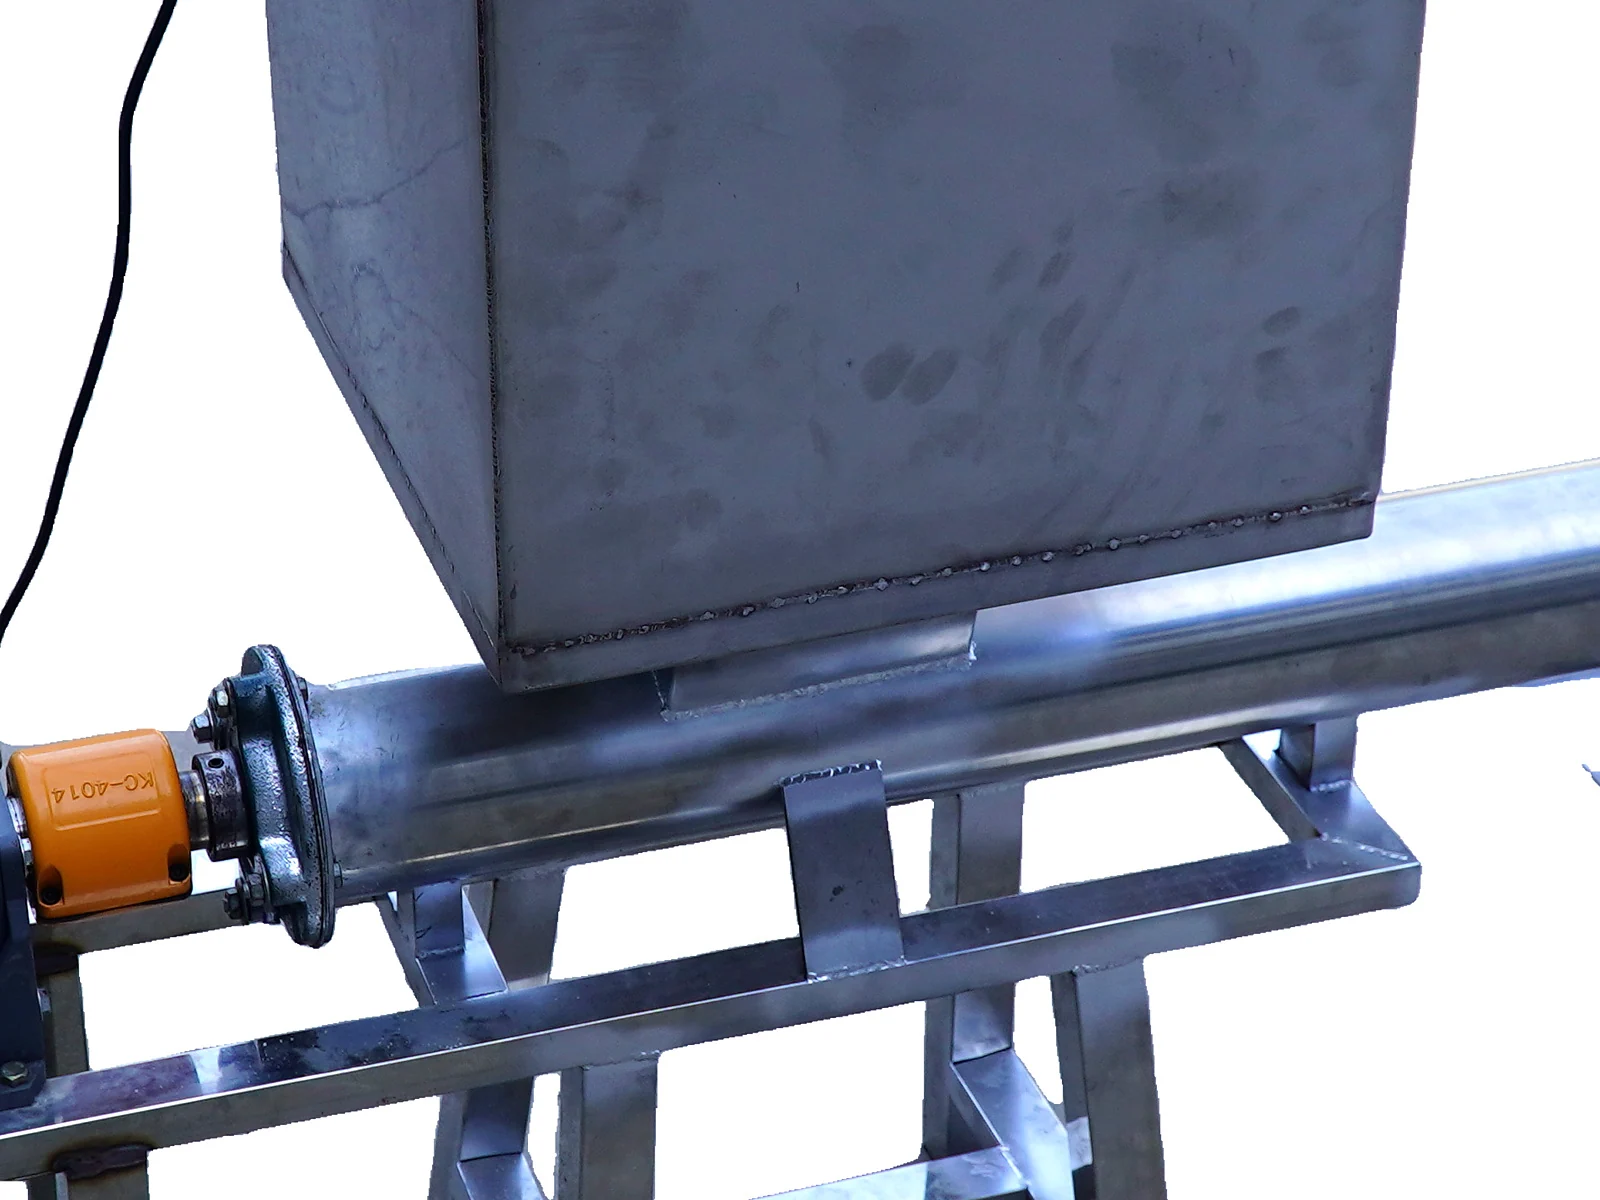
能拆。不用工具,30 秒内能取下料仓和出料嘴,或者一个卡扣就能打开。需要扳手拆十分钟的结构,现场工人不会每天拆,结果就是冲一冲了事。
能看。料仓透明或可开盖,弯头、接缝、锥角这些容易积料的位置看得见。看不见的地方,洗没洗干净只能靠猜。
能干。洗完能沥干或吹干,不积水;密封圈可以取下来单独洗,不藏在卡槽里。
验收动作建议带自己的料去试:用黏度高的酱料跑一批,停机 2 小时后拆开料仓和出料嘴看残留;再看连续 3 天的清洗记录,问操作工人实际花多久。这些内容参数表上不会写,只有现场能看出来。
六、不同区域,配置要改的几处
同样的设备放到不同区域,换产和清洗的麻烦点不一样。华东、华南湿度高、盐分重,粉料容易吸潮结块,料仓密封和不锈钢件的防潮要做足,清洗按班次排,不能按天排。华北、东北冬季低温,酱料和油脂流动性差,料仓要考虑保温或伴热,清洗水温要能稳定在 50 摄氏度以上,否则油污洗不掉。
华中、西南的辛辣和发酵类物料多,酱料偏酸偏盐,接缝和密封件要耐腐蚀,清洗后要彻底冲净。西北方向,新疆、内蒙古、甘肃这些地方冷链距离长,原料到厂温度波动大,牛羊肉和乳制品的油脂容易凝固,料仓和管路要能拆开清;工期上要留出运输和调试时间,备件一次备齐,等第二次发货会拖掉整条线的投产。云南的香料和鲜料品类多、单批批量小,换产次数往往高于内地,料仓宜多、单仓宜小,靠换料盒补长尾品类。
这些差异不影响主机选型,但会影响料仓数量、清洗配置和进场计划。采购时把这些条件写进技术协议,比事后改造省事。
七、下单前,把这张清单给供应商
- 常驻料几种、长尾料几种、一天换产几次、单次批量多少公斤
- 粉料、酱料、油脂、液体各占几种,黏度和含盐量大概什么水平
- 清洗方式是可拆洗还是 CIP,拆一个料仓要几秒,一个人能不能完成
- 料仓有没有编号或颜色,配方能不能绑定仓位
- 现场有没有进水、排水、地漏和热水,配电够不够
- 验收怎么验:带料试机、停机 2 小时后拆检、连续 3 天清洗记录
换产和清洗是每天都要发生的动作,不是验收那一天的表演。选型时多花半天把这几个数算清楚,投产以后每天省下的就是一两个小时,卫生检查时也不用临时抱佛脚。