配料机不是越大越好。按日出餐份数分三档,讲清料仓数量、配料精度、清洗方式和投资区间,附产能换算表与选型自查清单。
配料机是餐饮标准化里最容易被低估的设备。它决定的不是“省几个人”,而是每一份出品口味是否一致、料钱有没有被管住。但配料机不是越大越好——门店、团餐、食品工厂三档,配置逻辑完全不同。
一、先算份数,再谈型号
选配料机第一步不是看设备,是算清三件事:日最高出餐份数、单份配料总重、料品种类数。
举个实际例子:一所学校食堂日供 8000 份,每份主料加辅料约 180 克,那么一天要配的料是 1.44 吨。这个量决定了你必须用连续式或批次式设备,而不是台面小机型。
| 日供餐份数 | 单日配料量(按180g/份) | 建议档位 | 典型场景 |
|---|---|---|---|
| 300–800 份 | 54–144 kg | 门店型 | 连锁快餐单店、中央厨房卫星厨房 |
| 3,000–10,000 份 | 0.54–1.8 吨 | 团餐型 | 学校、医院、企事业单位食堂 |
| 20,000 份以上 | 3.6 吨以上 | 工厂型 | 预制菜工厂、净菜配送中心、团餐配送中央厨房 |
二、三档配置差在哪
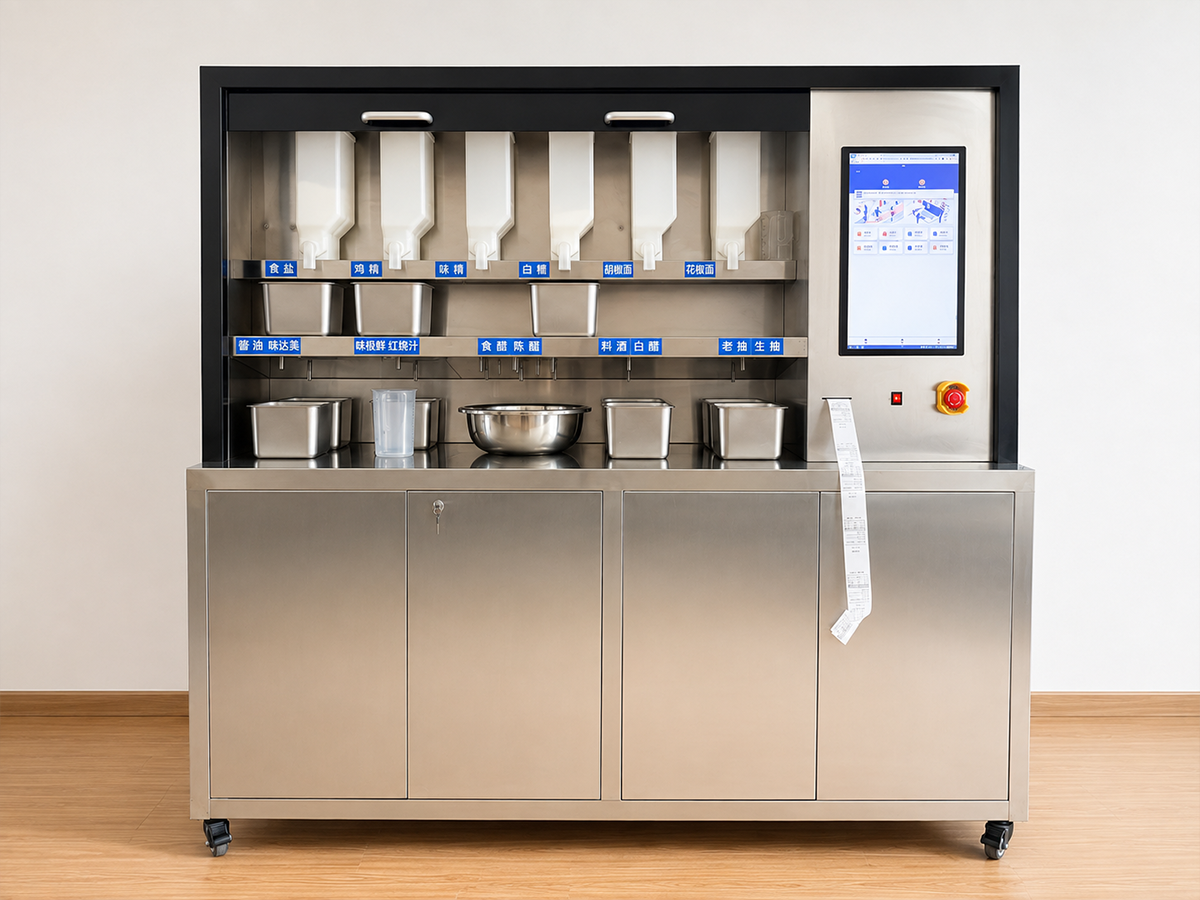
门店型:占地小、换料快
料仓一般 4–8 个,单仓 5–15 kg,精度要求 ±2% 以内够用。重点是换料和清洗要快——门店一天可能换三四个品种,拆洗超过 20 分钟就不现实。这类设备通常做成台面式或立柜式,接普通 220V 电源。
团餐型:连续出料、可称重
料仓 8–16 个,单仓 20–50 kg,配称重模块或流量计。核心指标是连续出料的稳定性:一锅 50 kg 的菜,配料误差超过 3% 就吃得出咸淡不一。
这一档还要看补料节拍。8000 份的食堂,一个班次内至少要补料 2–3 次,料仓开口位置和补料高度如果没设计好,工人一天要搬几十趟。
工厂型:多品种、可追溯
料仓 16 个以上,配自动输送、批次记录和清洗系统(CIP)。这一档拼的不是单机,是和产线的衔接:上游接粗加工,下游接炒制或灌装,中间要有缓存和计量反馈。
工业配料机的精度通常要求 ±0.5%–1%,并且每一次投料都要留记录,用于追溯和成本核算。
三、配料精度怎么理解
厂家报的“精度 ±1%”多半是实验室数据。实际使用中,精度受三个因素影响:
- 物料形态:粉料比颗粒料难配,粘性物料(如酱料)最难
- 称重方式:增量称重比减量称重稳定,但速度慢
- 校准频次:一周不校准和一天一校准,误差能差一倍
选型时别只看参数,让对方用你的实际物料做一次连续 20 批的测试,看最大偏差,这比样本上的数字可信。
四、清洗与食品安全
配料机直接接触食品原料,属于卫生管控重点。设计上要注意:
- 料仓、螺旋、管道能否快拆,拆装是否需要工具
- 是否有清洗死角,特别是转角和三通位置
- 与物料接触部分是否为食品级不锈钢(304 及以上)
- 残留物料能否排空,避免批次间交叉污染
按 GB 14881-2013《食品生产通用卫生规范》的要求,接触食品的设备应易清洗、易消毒,表面应光滑无吸附。这一条在验收时要实际拆一遍看。
五、投资区间参考
| 档位 | 设备投资区间 | 占厨房设备总投资 | 回本逻辑 |
|---|---|---|---|
| 门店型 | 3–8 万元 | 5%–10% | 省 1–2 人,6–12 个月回本 |
| 团餐型 | 15–45 万元 | 8%–15% | 省 3–5 人 + 料损下降 2%–3% |
| 工厂型 | 60–300 万元 | 15%–25% | 产能与一致性,按产线整体算 |
注意:配料机的价值不只在省人工。料损控制往往是大头——手工配料普遍超量 3%–5%,一年下来是几十万的差别。
六、选型自查清单
- 日最高份数、单份配料重量、料品种类数,这三个数算清了吗
- 换一次料要多久,清洗一次要多久,问过实际操作的工人吗
- 精度是按什么物料测的,能不能用自己的料试机
- 补料高度和料仓位置,和现有动线匹配吗
- 设备尺寸能不能进门、能不能进电梯(很多项目栽在这一步)
- 配电容量够不够,需不需要单独拉线
七、常见问题
问:配料机能不能配所有物料?
不能。粉料、颗粒、酱料、液体需要不同的下料结构,一台机器通吃往往每样都不精。选型时按物料分机更靠谱。
问:小门店有必要上配料机吗?
日供 300 份以上、且有两家以上门店需要统一口味时,值得上。单店、品类少、靠师傅手艺的,可以先不上。
问:工业配料机和团餐配料机能不能通用?
不建议。工业机按连续生产设计,清洗和换产慢;团餐机按班次设计,产能和精度都撑不住工厂节奏。
配料机选型的本质,是把“师傅的手感”变成“可复制的参数”。参数定得越早,后面越省事。